Artykuł sponsorowany
Jak automatyczna prasa krawędziowa skraca przezbrojenia w mieszanych seriach blach
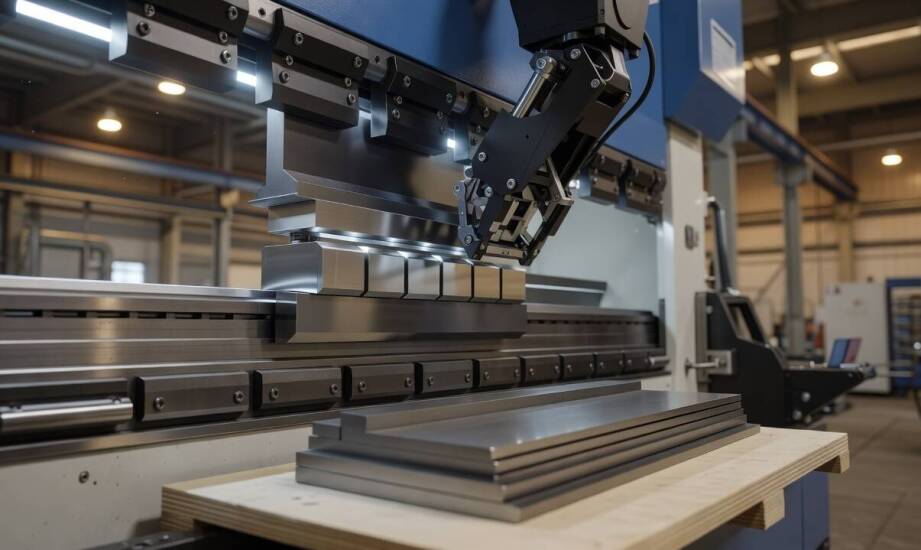
W nowoczesnym zakładzie obróbki blach produkcja coraz rzadziej opiera się na wielkich, jednorodnych zamówieniach. Dominują mieszane serie, a specyfikacja detali potrafi zmieniać się co kilka godzin. Operator staje przy prasie krawędziowej i musi ręcznie dobierać narzędzia, kalibrować punkty bazowe oraz testować pierwsze elementy z nowej partii. Każda minuta takiego przezbrojenia przerywa płynny rytm linii i opóźnia kolejne etapy realizacji dla wymagających klientów z sektora motoryzacyjnego czy przemysłu ciężkiego. Czas spędzony na analizowaniu dokumentacji technicznej, poszukiwaniu odpowiedniego stempla oraz fizycznym montażu matrycy to okres, w którym park maszynowy nie generuje zysków. Długie przerwy między zleceniami obniżają ogólną wydajność zakładu i utrudniają precyzyjne planowanie harmonogramu dostaw.
Odzyskiwanie ustawień jako klucz do szybkiej zmiany zlecenia
Systemy sterowania numerycznego radykalnie zmieniają proces przejścia między różnymi detalami. Zapisanie kompletnych programów gięcia obejmuje dokładną sekwencję ruchów, pozycje zderzaków tylnych oraz wymaganą siłę nacisku. Przy kolejnym zleceniu oprogramowanie szybko przywołuje te dane z pamięci wewnętrznej, co pozwala wyeliminować konieczność ręcznego pozycjonowania i powtarzania prób. Zaawansowane mechanizmy wymiany oprzyrządowania potrafią skrócić czas pełnego przezbrojenia maszyny z kilkudziesięciu do niespełna dwóch minut. Specjalne ramiona chwytaków samodzielnie pobierają odpowiednie segmenty z magazynku i umieszczają je z wysoką precyzją na belce roboczej. Pracownik nie musi już samodzielnie przenosić ciężkiego wyposażenia ani weryfikować szczeliny między narzędziami.
W partiach produkcyjnych różniących się zaledwie drobnym detalem geometrii ogromne znaczenie zyskuje ograniczenie liczby pierwszych korekt. Klasyczne gięcie często wymaga poświęcenia kilku sztuk cennego materiału próbnego. Nowoczesna kompensacja sprężystości na podstawie wbudowanych baz danych materiałowych pozwala uzyskać właściwy wymiar już przy pierwszym elemencie. Systemy te uwzględniają naturalne odkształcenia rzędu kilku stopni dla stali węglowej i wykorzystują zaawansowany pomiar kąta w czasie rzeczywistym. Czujniki laserowe śledzą zachowanie blachy w trakcie nacisku, korygując ruch belki bez przerywania cyklu. Przejście między podobnymi partiami trwa dzięki temu zaledwie kilkadziesiąt sekund, a zminimalizowanie ilości odpadów realnie obniża koszty materiałowe.
Płynny ciąg obróbczy i naturalne granice automatyzacji
Proces kształtowania detalu rzadko funkcjonuje w izolacji od pozostałych etapów produkcji. Precyzyjnie wycięte kształty płaskie trafiają na stanowisko gięcia bezpośrednio po zejściu z wycinarki laserowej. Integrując te etapy, automatyczna giętarka do blachy wykorzystuje informacje z plików projektowych DXF lub STEP do natychmiastowego ustawienia optymalnych parametrów. Taki cyfrowy przepływ informacji tworzy spójny ciąg technologiczny bez konieczności ponownego wprowadzania wymiarów przez operatora na ekranie sterownika. Oprogramowanie CAD/CAM przelicza rozwinięcia blach w taki sposób, aby wycięty obrys precyzyjnie pasował do przewidywanej linii zgięcia. Rozwiązania wspierające taki model obróbki dostarcza toruńska spółka Maszyny Polskie, wyposażając zakłady w sprzęt przystosowany do ciągłej pracy zmianowej.
Mimo dużego potencjału pełna automatyzacja napotyka pewne technologiczne bariery. Przy bardzo krótkich zleceniach liczących zaledwie kilka sztuk ręczne przezbrojenie maszyny przez doświadczonego operatora bywa szybsze niż uruchamianie całej procedury wymiany automatycznej. Podobnie sytuacja wygląda przy obróbce blach o nietypowych promieniach minimalnych, wymuszających zastosowanie niestandardowego oprzyrządowania spoza podstawowego magazynu narzędziowego maszyny. Zmienna charakterystyka niektórych stopów wysokowytrzymałych często nadal wymaga uważnej, ręcznej weryfikacji kąta po wykonaniu pierwszego zgięcia. Ludzkie doświadczenie pozostaje niezbędne tam, gdzie algorytmy nie dysponują wystarczającymi danymi o zachowaniu konkretnego arkusza.
Wdrażanie zautomatyzowanych procesów gięcia przynosi największe zyski wszędzie tam, gdzie skrócenie przerw między zleceniami ma wyższą wartość niż sama prędkość zaginania pojedynczego detalu. W środowisku produkcji mieszanej zdolność do szybkiego przezbrojenia staje się głównym czynnikiem decydującym o rentowności parku maszynowego. Elastyczność technologiczna pozwala zakładom realizować zróżnicowane projekty bez tracenia roboczogodzin na manualne przygotowanie stanowiska pracy. Odciążenie pracowników od monotonnych i wyczerpujących fizycznie zadań poprawia ergonomię i podnosi ogólne bezpieczeństwo na hali produkcyjnej.
Kategorie artykułów
Polecane artykuły

Stomatologiczne metody zachowawcze – na czym polegają?

Dlaczego kompatybilność z oprogramowaniem jest kluczowa dla maszyn do palenia kawy?

Jak dopasować dekoracje i menu do charakteru tego jubileuszu?
